El error más caro del taller no siempre nace en el corte: nace cuando una pieza dudosa recibe permiso para seguir avanzando. Un lateral con medida incorrecta se convierte en canteado perdido, perforaciones inútiles, horas de armado, embalaje y una visita de instalación que nunca debió programarse. El verdadero control de calidad de muebles de melamina no consiste en mirar el mueble terminado y decir “se ve bien”. Consiste en detener la falla en la primera etapa donde todavía es barata de corregir.
Esta guía propone un sistema práctico para carpinteros, talleres de melamina, diseñadores, arquitectos y dueños de negocios de muebles en Perú: cuatro puertas de aprobación, criterios escritos, evidencia mínima y decisiones claras. No impone tolerancias universales ni reemplaza las especificaciones del tablero, herraje, máquina o proyecto.
La tendencia 2026: prevenir el error antes de inspeccionar el resultado
Una investigación publicada en 2026 estudió una pyme peruana dedicada a muebles de melamina y encontró variabilidad en el corte manual, recorridos innecesarios y paradas no programadas. El trabajo propone combinar procedimientos estandarizados, Poka-Yoke 4.0, mejora de distribución de planta y mantenimiento. Sus mejoras son una propuesta para ese caso, no un resultado que pueda trasladarse automáticamente a cualquier taller.
Otro estudio de 2026 sobre muebles personalizados plantea extender la trazabilidad de calidad a todo el ciclo de vida: diseño, almacén, producción y postventa. La lección útil no es que un taller deba comprar sensores mañana. Es que una falla necesita conservar contexto para poder corregirse y no repetirse.
En Perú, CITE Madera mantiene una guía de fabricación con tablero melamínico que reúne insumos, máquinas, herramientas y buenas prácticas. Sirve como referencia formativa, pero cada taller debe convertir la información técnica de sus materiales y equipos en instrucciones propias.
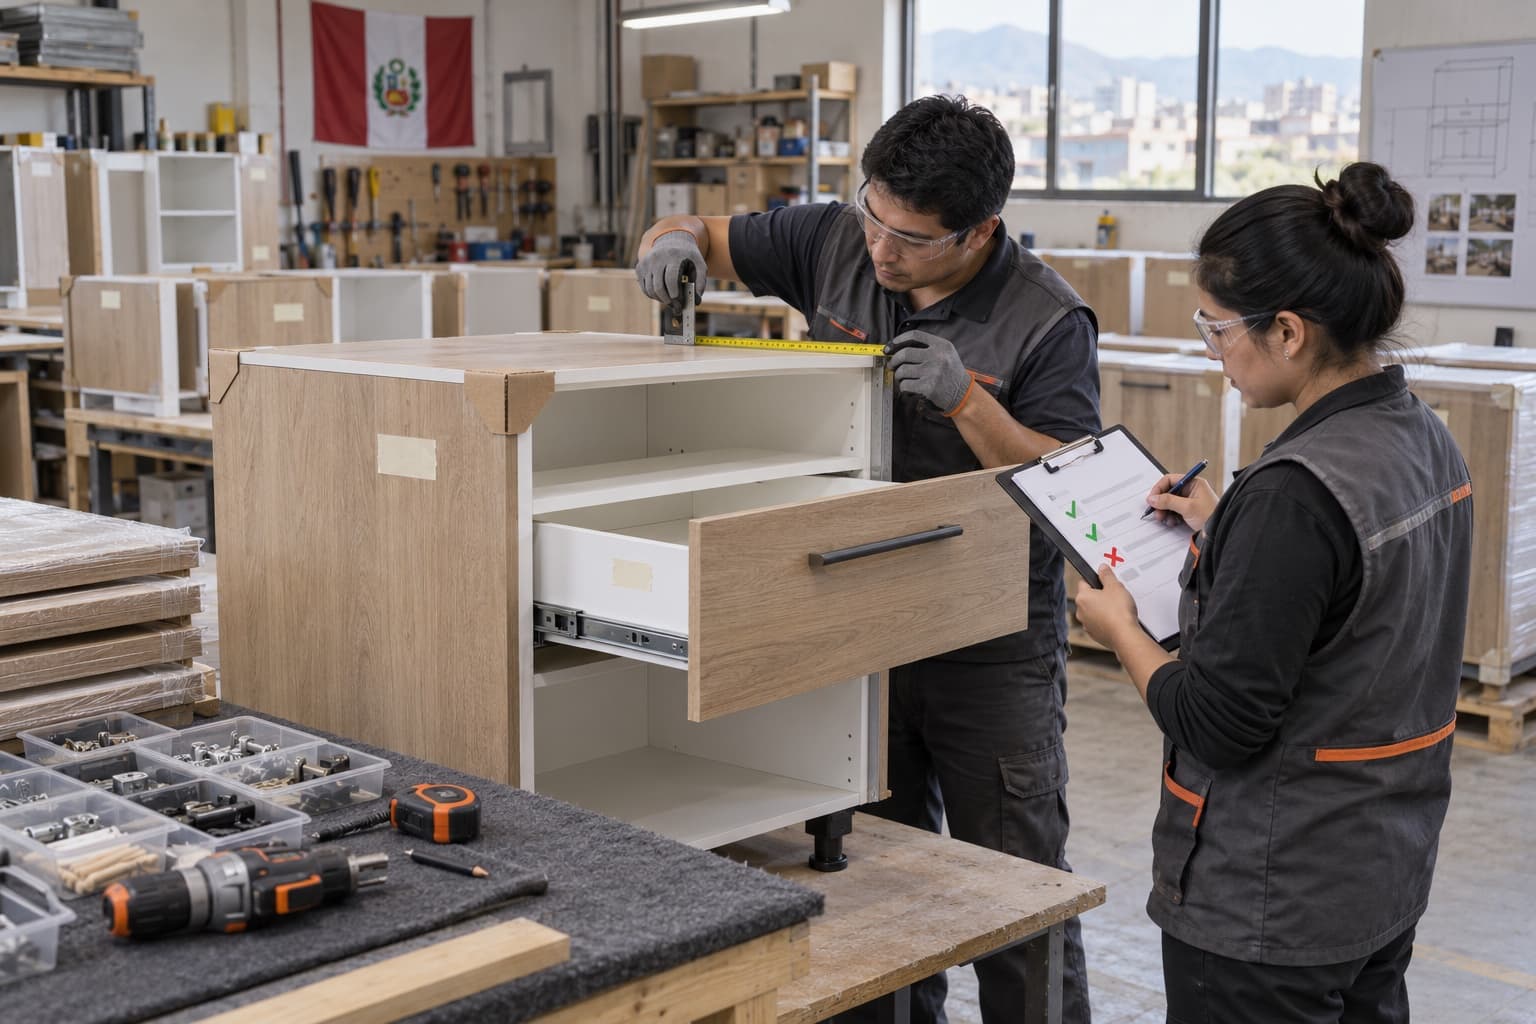
Calidad no es perfección: es conformidad verificable
“Que quede bonito” no es un criterio reproducible. “Frentes alineados con la luz definida en el plano aprobado, apertura completa y sin roce” sí puede revisarse.
Cada control necesita cinco elementos:
- Referencia: plano, lista de piezas, muestra, ficha técnica o versión aprobada.
- Característica: qué se revisa: medida, posición, sentido de veta, canto, perforación o funcionamiento.
- Método: instrumento, plantilla, prueba o comparación visual bajo condiciones definidas.
- Criterio: valor, rango o condición para aprobar.
- Evidencia: registro suficiente para demostrar qué se verificó y qué decisión se tomó.
La tolerancia debe responder al uso. Un error pequeño puede ser irrelevante en una tapa aislada y crítico en una fila de frentes, un nicho para electrodoméstico o un conjunto que debe entrar entre dos muros. Define dimensiones críticas en el flujo del diseño 3D al despiece y valida con la información del fabricante cuando intervengan herrajes o equipos.
Puerta 1: información y materiales listos
La primera inspección ocurre antes de cortar. Su objetivo es impedir que una orden incompleta llegue a la máquina.
Verifica:
- código de proyecto, módulo, pieza y versión;
- lista de piezas consolidada y sin duplicados;
- largo, ancho, espesor, cantidad y sentido de veta;
- caras visibles y cantos que recibirán tapacanto;
- decorativo, lote o compatibilidad visual cuando sea relevante;
- herrajes y plantillas asociados;
- cambios aprobados incorporados en una sola fuente;
- estado superficial del tablero y condiciones de almacenamiento.
Una orden se libera solo cuando la persona que corta puede responder qué pieza fabrica, con qué material, en qué orientación y contra qué versión. Si necesita reconstruir esa información desde audios o capturas de WhatsApp, la orden todavía no está lista.
Cuando el proyecto cambió después de la aprobación, aplica una orden de cambio para muebles. Producción no debe elegir cuál mensaje del cliente “parece el último”.
Puerta 2: corte, identificación y tapacanto
Controlar una pila completa al final es tarde. Haz primera pieza, autocontrol del operario y muestreo definido durante el lote. Aumenta la frecuencia cuando cambien tablero, herramienta, ajuste, operador o referencia.
Qué revisar en corte
- dimensiones críticas con instrumento adecuado y verificado;
- escuadra o diagonales cuando condicionen el armado;
- sentido de veta y cara visible;
- astillado, rayado, hinchazón o daño de borde;
- cantidad e identificación antes de mezclar lotes;
- coherencia con el plan de corte y la versión vigente.
Qué revisar en tapacanto
- canto correcto en cada lado indicado;
- color, espesor y continuidad;
- adherencia y ausencia de zonas levantadas;
- recorte sin dañar la cara;
- esquinas y uniones según el acabado acordado;
- limpieza suficiente para inspeccionar la pieza.
La guía de kerf y tapacanto en el plano de cortes ayuda a incorporar pérdidas y cantos desde el despiece. Si tercerizas el proceso, conserva identificación y aplica una recepción documentada con la guía para tercerizar corte y tapacanto.
Un Poka-Yoke no necesita empezar con IoT. Puede ser una plantilla que solo permite perforar en la orientación correcta, una etiqueta que distingue cara y veta, una lista que impide cerrar la orden sin confirmar cantidad o un tope físico validado. La regla es simple: prevenir o hacer evidente el error antes de que avance.
Puerta 3: prearmado, herrajes y funcionamiento
El módulo no se aprueba porque “armó”. Debe corresponder al plano y funcionar bajo la condición prevista.
Revisa por módulo:
| Grupo | Pregunta de control | Evidencia útil |
|---|---|---|
| identidad | ¿Es el módulo y la versión correctos? | código visible y plano asociado |
| geometría | ¿Dimensiones, escuadra y apoyos cumplen el criterio? | medidas registradas |
| uniones | ¿Conectores y perforaciones están completos y sin daño? | inspección de puntos críticos |
| frentes | ¿Líneas, separaciones y encuentros corresponden al diseño? | foto frontal con referencia |
| movimiento | ¿Puertas y cajones recorren sin roce, juego anormal o interferencia? | prueba de ciclos definida |
| herrajes | ¿Modelo, cantidad, posición y regulación son correctos? | lista y prueba funcional |
| interfaces | ¿Fillers, zócalos, cubiertas, luces o equipos pueden integrarse? | simulación o presentación |
| seguridad | ¿Estabilidad, carga y anclaje tienen solución especificada? | detalle y responsable |
No inventes una cantidad universal de ciclos o una carga genérica. Usa la ficha del componente, el uso previsto y una prueba acordada. Una corredera para cubiertos no se valida igual que un cajón profundo para ollas.
Modelar aperturas e interferencias antes de fabricar reduce sorpresas, pero el modelo no reemplaza la prueba física. Combina el diseño con la guía de holguras y tolerancias en muebles de melamina y registra qué comprobaste en taller.
Puerta 4: despacho, instalación y entrega
Un mueble conforme puede dañarse después de aprobarlo. Antes de despachar, confirma:
- piezas, módulos, accesorios y herrajes contados;
- frentes protegidos y esquinas reforzadas;
- bultos identificados por ambiente o secuencia;
- elementos sueltos contenidos, no apoyados sobre caras visibles;
- ruta, vehículo y forma de estiba compatibles;
- kit de instalación, repuestos definidos y documentos disponibles;
- obra, acceso y responsable de recepción confirmados.
En obra, vuelve a controlar soporte, nivel, escuadra, encuentros, apertura, regulación, limpieza y observaciones. El plan de montaje por módulos ayuda a ordenar la secuencia y los anclajes. La inspección de taller reduce riesgo; no garantiza que el muro, el piso o las instalaciones ocultas coincidan con lo esperado.
Decide: aprobar, reparar o bloquear
Una observación sin decisión solo cambia el problema de lugar. Usa tres estados visibles:
- Aprobar: cumple el criterio y puede avanzar.
- Reparar y reinspeccionar: existe una corrección definida que no compromete el requisito ni el acabado acordado.
- Bloquear: no debe continuar hasta resolver información, seguridad, material o no conformidad crítica.
Marca y separa físicamente lo bloqueado. Una etiqueta roja en una pieza que sigue dentro de la pila “lista para armar” no controla nada.
El registro mínimo puede tener estas columnas:
fecha | proyecto | versión | módulo/pieza | requisito | resultado | estado | evidencia | responsable | reinspección
Evita escribir solo “mal cortado”. Registra lo esperado, lo observado y el punto de referencia. La foto complementa el dato; no sustituye una medida legible.
Encuentra la causa sin convertir el control en búsqueda de culpables
Si una falla se repite, revisa el sistema:
- ¿la versión era inequívoca?;
- ¿el criterio estaba escrito?;
- ¿el instrumento y la plantilla eran adecuados?;
- ¿la pieza tenía cara de referencia?;
- ¿el método dependía de memoria o interpretación?;
- ¿un cambio de material, herramienta o equipo alteró el resultado?;
- ¿la estación permitió identificar y separar la no conformidad?;
Corrige el origen y valida con una muestra o lote piloto. Añadir una inspección final a un proceso inestable solo crea una fila más larga de piezas rechazadas.
Cuatro métricas para mejorar sin burocracia
Empieza con indicadores que conduzcan a una acción:
- Primera pasada conforme: módulos aprobados sin reparación / módulos inspeccionados.
- Retrabajo: horas de corrección / horas productivas.
- Fallas por etapa de origen: diseño, corte, tapacanto, mecanizado, armado, transporte o instalación.
- Escape: fallas descubiertas en una etapa posterior a aquella que debía detectarlas.
No mezcles “se detectó en instalación” con “se originó en instalación”. Esa diferencia cambia la solución. Revisa tendencias por familia de mueble, proceso y tipo de defecto; evita usar un solo porcentaje para juzgar personas.
Checklist de control de calidad antes de instalar
- proyecto, módulo y versión identificados;
- plano, lista de piezas y muestra aprobada disponibles;
- material, decorativo, espesor y veta confirmados;
- dimensiones críticas y escuadra verificadas;
- cantos correctos, adheridos y sin daño visible;
- mecanizados completos y en la referencia correcta;
- uniones y apoyos corresponden al diseño;
- puertas, cajones y mecanismos funcionan sin interferencias;
- frentes, luces y encuentros cumplen el criterio acordado;
- piezas especiales, fillers, zócalos y accesorios incluidos;
- solución de estabilidad y anclaje definida para el soporte real;
- superficies limpias y protegidas;
- bultos contados e identificados por secuencia;
- no conformidades reparadas y reinspeccionadas;
- despacho e instalación liberados por una persona responsable.
Conclusión: la calidad se fabrica en cada liberación
Un buen control de calidad no promete cero errores. Hace que el taller encuentre antes los errores que sí ocurren, evite multiplicarlos y aprenda de ellos. Cuatro puertas simples pueden proteger más margen que una revisión heroica la noche anterior a instalar.
Empieza con una familia de muebles y tres defectos frecuentes. Define el criterio, ubica la etapa más barata para detectarlos, crea una ayuda visual y mide durante cuatro semanas. Cuando el control funcione, extiéndelo.
Con SodiConstructor, puedes modelar el mueble en 3D, ordenar piezas y mantener una referencia técnica antes de fabricar. Úsalo como parte de un flujo donde la versión aprobada, el despiece, la inspección y la instalación hablen del mismo proyecto.