La máquina que “todavía aguanta” suele fallar el día en que el taller menos puede detenerse. No solo deja una sierra, una canteadora o un compresor fuera de servicio: rompe la secuencia de producción, obliga a mover entregas, mezcla piezas urgentes con trabajos en curso y convierte una reparación técnica en un problema de caja y reputación. Un buen mantenimiento preventivo de máquinas de carpintería no busca que el equipo nunca falle. Busca que las fallas previsibles no gobiernen el calendario del taller.
Esta guía propone un sistema aplicable a talleres de melamina en Perú: inventario crítico, tareas por uso y condición, ventanas de servicio, repuestos mínimos, registro de anomalías y métricas económicas. No reemplaza el manual del fabricante, la evaluación de un técnico calificado ni las obligaciones peruanas de seguridad y salud en el trabajo.
La tendencia 2026: pasar de reparar a anticipar
La industria de maquinaria para madera está moviendo el mantenimiento desde el calendario aislado hacia datos de operación. En su Open House de marzo de 2026, SCM presentó sensores de husillo para análisis predictivo y prevención de paradas no planificadas; también anunció planes de mantenimiento para máquinas nuevas. HOMAG, por su parte, describe diagnósticos apoyados por IA que aprenden de datos diarios de producción y generan avisos de mantenimiento o consumo.
- SCM Open House 2026: sensores, diagnóstico y continuidad operativa
- HOMAG: mantenimiento asistido por IA y conectividad segura
Estas soluciones muestran hacia dónde avanza el sector, pero no prueban que todo taller peruano necesite sensores ni garantizan un ahorro específico. El primer paso sigue siendo más básico: conocer cada máquina, respetar su manual, registrar uso y anomalías, y cumplir las tareas a tiempo.
En Perú, el ITP y CITE Madera incluyen formación para implementar y administrar el mantenimiento preventivo de máquinas de carpintería. Esa ruta es especialmente útil para negocios que todavía dependen de la memoria del operador o llaman al técnico recién cuando el equipo deja de producir.
Empieza con un inventario que sirva para decidir
Una lista de activos no debería ser solo “sierra, canteadora y compresor”. Registra lo necesario para planificar, comprar y responder:
| Campo | Para qué sirve |
|---|---|
| código y ubicación | identifica el equipo sin ambigüedad |
| marca, modelo y serie | permite pedir manuales, servicio y repuestos correctos |
| función en el flujo | muestra qué producción queda bloqueada si se detiene |
| horas, ciclos o turnos | activa tareas por uso real, no solo por fecha |
| energía y aislamientos | ayuda a preparar una intervención segura |
| consumibles y repuestos | reduce compras urgentes incompatibles |
| responsable y proveedor | evita buscar contactos durante la falla |
| historial | revela síntomas repetidos y costos acumulados |
Después clasifica la criticidad con tres preguntas:
- ¿Puede otra máquina o proveedor hacer el trabajo?
- ¿Cuánto tarda el repuesto o el servicio técnico?
- ¿Qué pasa con seguridad, calidad y fecha de entrega si se detiene?
Una canteadora puede ser más crítica que una herramienta portátil aunque ambas se usen a diario: si no existe respaldo y todos los módulos dependen de ella, su indisponibilidad bloquea el flujo completo. Relaciona esta evaluación con tu plan de capacidad y fechas de entrega; una máquina crítica sin ventana de mantenimiento vuelve falsa cualquier promesa comercial.
Organiza el plan en cuatro capas
No pongas todas las tareas en una única lista mensual. Separa quién observa, quién interviene y qué conocimiento requiere.
1. Cuidado básico por turno
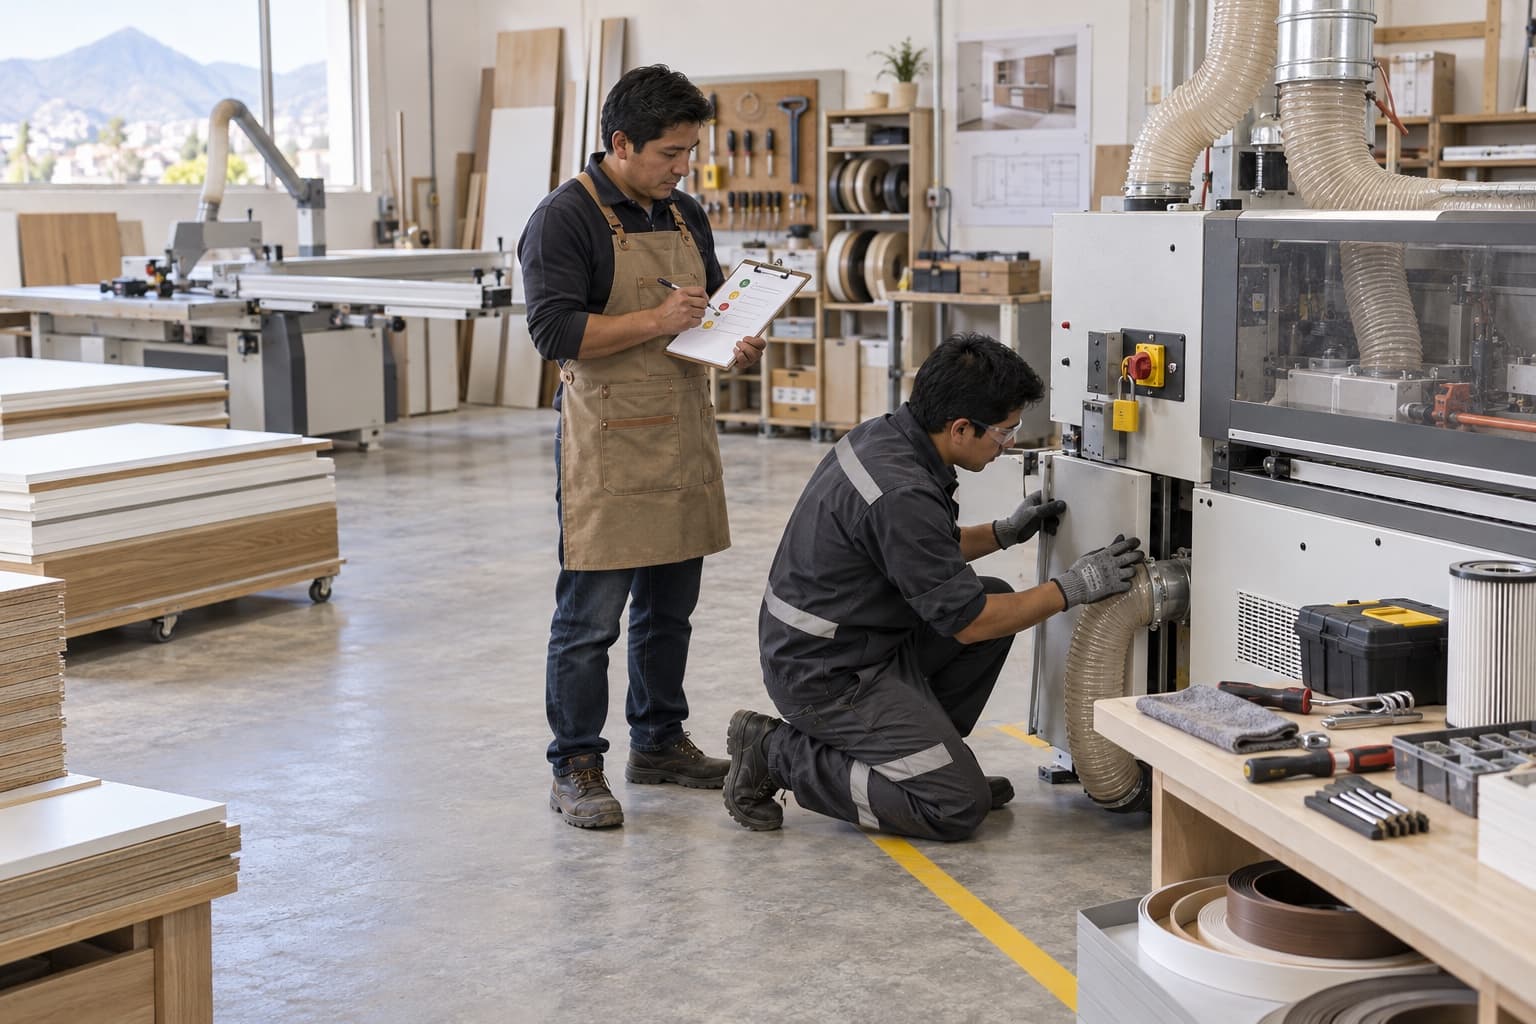
El operador puede revisar limpieza externa, extracción, fugas visibles, ruidos inusuales, guardas, cables, presión indicada, calidad de corte o pegado y alarmas del equipo. Debe saber qué puede limpiar o ajustar y qué exige detener, aislar y escalar.
La inspección no debe convertirse en reparación improvisada. Si aparece una anomalía, regístrala con máquina, hora, orden en proceso, síntoma, condición y evidencia. “Hace ruido” aporta menos que “vibración nueva al superar determinada carga, sin alarma, observada desde el inicio del turno”.
2. Mantenimiento programado por uso
Convierte el manual en órdenes de trabajo ligadas a horas, ciclos, metros procesados o calendario. Pueden incluir, según el equipo y solo cuando el fabricante lo indique:
- limpieza de sensores, guías y zonas accesibles;
- inspección de correas, cadenas, rodillos y elementos de arrastre;
- lubricación con producto y cantidad especificados;
- verificación de filtros, extracción y aire comprimido;
- revisión de herramientas de corte y calidad de mecanizado;
- comprobación de fijaciones, conexiones y dispositivos de seguridad;
- calibración o alineación por personal competente;
- respaldo de parámetros y revisión de alarmas en equipos digitales.
No copies una frecuencia de internet. Polvo, humedad, carga, turnos, material y modelo cambian la necesidad. El dato válido empieza en el manual y en la recomendación del servicio autorizado.
3. Intervención técnica especializada
Reserva para personal calificado todo trabajo eléctrico, neumático, hidráulico, de control, alineación crítica, husillos, variadores, protecciones y sistemas que el fabricante limite. Define con anticipación qué proveedor atiende cada familia y qué información necesitará: serie, alarma, fotografías, historial, condiciones previas y cambios recientes.
4. Monitoreo por condición
Antes de comprar sensores, usa señales observables y repetibles:
- temperatura o consumo dentro de los puntos que el fabricante permita medir;
- vibración, ruido o acabado comparados bajo la misma operación;
- aumento de astillado, desvío o mala adherencia;
- presión, caudal, obstrucción o caída de extracción;
- frecuencia de alarmas y microparadas;
- tiempo entre ajustes y piezas rechazadas.
Cuando la medición tenga método y línea base, podrás decidir si un sensor o servicio predictivo aporta valor. Sin historial, una plataforma sofisticada solo digitaliza el desconocimiento.
Seguridad: apagar no significa aislar
Limpiar un atasco, cambiar una herramienta o abrir una protección puede exponer energía eléctrica, mecánica, neumática, hidráulica o almacenada. La referencia de OSHA para maquinaria de madera explica que el equipo debe apagarse, aislarse y bloquearse antes del mantenimiento para evitar un arranque inesperado. Es una fuente técnica internacional, no una sustitución de la normativa peruana ni del procedimiento del fabricante.
Cada equipo necesita un procedimiento específico que identifique fuentes de energía, apagado, aislamiento, descarga o contención de energía residual, verificación de estado seguro y retorno controlado al servicio. La persona que opera no debería inventar ese procedimiento durante una emergencia.
Incluye al menos:
- quién está autorizado para intervenir;
- cómo se comunica la parada al equipo;
- qué dispositivo de aislamiento corresponde a cada energía;
- cómo se comprueba que el equipo no puede arrancar;
- quién retira el bloqueo y bajo qué condición;
- cómo se prueban guardas y funciones antes de liberar producción.
Nunca uses la urgencia de una entrega para anular una guarda, puentear un sensor o limpiar con partes en movimiento. Si el procedimiento no está claro, detén y consulta al fabricante o a un especialista competente.
Programa ventanas que producción pueda respetar
El mantenimiento pierde siempre cuando solo aparece como un pendiente “para cuando haya tiempo”. Trátalo como una orden de producción con duración, responsable, herramientas, repuestos, criterio de aceptación y fecha.
Un calendario útil combina:
- ventanas breves por turno para inspección y limpieza autorizada;
- bloques semanales para equipos con tareas frecuentes;
- paradas planificadas según horas o recomendación técnica;
- margen de coordinación para servicio externo y repuestos;
- prueba posterior antes de cargar un pedido crítico.
No programes la intervención importante la noche anterior al despacho. Reserva una pieza o tablero de prueba y valida dimensiones, canto, perforación o acabado antes de liberar el equipo. Conecta el resultado con las puertas de control de calidad del mueble: una máquina “operativa” todavía debe demostrar que produce conforme.
Si el respaldo es un proveedor externo, deja acordados formatos, archivos y criterios antes de necesitarlo. La guía para tercerizar corte y tapacanto ayuda a preparar esa contingencia sin perder identificación ni control técnico.
Mantén repuestos sin inmovilizar caja de más
Guardar de todo no es estrategia. Clasifica consumibles y repuestos por criticidad, tiempo de entrega, compatibilidad, vida de almacenamiento y posibilidad de sustitución autorizada.
Prioriza lo que cumpla varias de estas condiciones:
- detiene una máquina crítica;
- tiene entrega larga o incierta;
- falla con una frecuencia conocida;
- es específico del modelo;
- cuesta poco frente a la parada que evita;
- requiere cambio programado por el fabricante.
Registra código exacto, proveedor, cantidad mínima, ubicación y fecha. Un repuesto sin identificación puede generar una segunda falla. Para componentes caros, conviene acordar disponibilidad con el servicio técnico en vez de comprar a ciegas.
La misma disciplina aplica a herramientas de corte, adhesivos, lubricantes y filtros: confirma especificación, almacenamiento y vencimiento. No sustituyas un consumible por conveniencia sin validar compatibilidad técnica.
Calcula lo que realmente cuesta parar
El costo de reparación es solo una parte. Usa esta relación para evaluar prioridades:
costo total de parada = reparación + indisponibilidad + material afectado + reprogramación + impacto comercial
La indisponibilidad puede incluir horas del operador y del equipo detenido, producción derivada a terceros, transporte extra y capacidad perdida. El impacto comercial debe registrarse con prudencia: una penalidad acordada o una visita adicional es un costo observable; “cliente molesto” no debe inventarse como monto.
Compara después:
- costo y duración de la ventana preventiva;
- frecuencia y costo de las fallas no planificadas;
- piezas rechazadas vinculadas a condición de máquina;
- tiempo medio desde el aviso hasta volver a producir conforme.
Eso permite defender mantenimiento como protección de margen, no como gasto administrativo. También evita medir al responsable solo por “tener la máquina encendida”: producir piezas defectuosas no es disponibilidad útil.
Registro mínimo para aprender de cada intervención
Una orden de mantenimiento puede usar estas columnas:
fecha | máquina | horas/ciclos | motivo | síntoma | tarea | repuestos | técnico | tiempo detenido | prueba | resultado | próxima acción
Adjunta fotos cuando aporten contexto, pero conserva también mediciones, códigos de alarma y referencia del repuesto. Si la intervención modifica calibración o parámetros, identifica la versión y la persona que autorizó el cambio.
Revisa cada mes cuatro indicadores:
- cumplimiento preventivo: tareas realizadas a tiempo / tareas programadas;
- paradas no planificadas: horas y eventos por máquina;
- reincidencia: fallas repetidas después de una intervención;
- retorno conforme: tiempo desde la parada hasta producir una pieza aprobada.
No mezcles mantenimiento atrasado con mantenimiento ejecutado sin eficacia. Ambos requieren decisiones distintas.
Plan de 30 días para empezar sin software especializado
Semana 1: conocer
- inventaría equipos, manuales, energías y contactos;
- identifica las tres máquinas más críticas;
- recupera horas, fallas y gastos disponibles;
- separa tareas de operador y técnico.
Semana 2: estandarizar
- crea una ficha por equipo crítico;
- convierte el manual en tareas y frecuencias;
- define el registro de anomalías;
- prepara procedimientos seguros con personal competente.
Semana 3: programar
- reserva ventanas en el plan de producción;
- confirma herramientas, consumibles y repuestos;
- asigna responsable y proveedor;
- informa qué pedidos dependen de cada equipo.
Semana 4: ejecutar y ajustar
- realiza la primera ventana planificada;
- prueba el equipo con material controlado;
- registra tiempo, resultado y pendientes;
- corrige frecuencias solo con evidencia y recomendación técnica.
La trazabilidad de piezas mediante etiquetas QR para muebles y un plan de cortes optimizado ayudan a saber qué órdenes estaban en proceso cuando apareció una anomalía. El mantenimiento no vive aislado: debe conversar con diseño, corte, calidad, compras y entrega.
Conclusión: la disponibilidad se diseña
Un taller confiable no es el que repara más rápido cada emergencia. Es el que sabe qué máquina puede detener la producción, qué señales anticipan deterioro, qué tarea corresponde, quién puede ejecutarla y cómo comprobar que el equipo volvió a producir bien.
Empieza por tres activos críticos, no por una plataforma compleja. Cumple las tareas del fabricante, registra condición y costo, programa ventanas reales y revisa reincidencias. Cuando esos datos sean consistentes, el mantenimiento predictivo dejará de ser una promesa tecnológica y podrá convertirse en una decisión económica.
Con SodiConstructor, puedes ordenar el diseño 3D, el despiece y la referencia técnica de cada proyecto antes de fabricar. Así, cuando una máquina necesita una parada o una orden debe moverse, producción conserva una fuente clara para retomar sin mezclar piezas, versiones ni prioridades.